Le conditionnement des boues de stations d’épuration (STEP), dépendant de la voie de valorisation retenue, est aujourd’hui traversé par de nouveaux enjeux. Des contraintes économiques et environnementales rejoignent les contraintes techniques et impliquent d’adapter les procédés tout comme d’anticiper les réglementations à venir.
La valorisation des boues issues du traitement de l’eau en France fait l’objet d’un état des lieux, dont les données les plus récentes, citées dans différentes études, datent de 2016. Elles indiquent que l’épandage arrive en tête (44 %), suivi du compostage (36 %) et de l’incinération (17 %). La mise en décharge représente, quant à elle, 1 % des valorisations. Pour Vincent Petry, responsable marketing d’Aprotek, « il est important de rappeler qu’il n’existe pas une unique boue issue du traitement de l’eau. Sa nature dépend directement de l’origine de l’effluent et du procédé de traitement. »
Étienne Morel, responsable du service commercial Équipements chez Huber Technology, ajoute que « l’usage des boues dépend de leur qualité mais aussi de la nécessité locale de les recevoir ». La valorisation agronomique, par épandage direct ou après compostage, est largement répandue au regard de son faible coût et de son apport en matière organique, en azote ou encore en phosphore sur les terres agricoles. « Cette valorisation suppose toutefois une traçabilité rigoureuse, une analyse complète des boues et des sols, ainsi qu’une parfaite maîtrise des risques associés aux micropolluants », prévient Thierry Aupetit, expert Boues et responsable Procédés boues chez Veolia.
En amont de ces différentes voies de valorisation, les boues peuvent notamment faire l'objet d'une méthanisation. Celle-ci constitue une étape de traitement, et non une voie de valorisation finale : les boues digérées doivent ensuite être orientées vers l'épandage, le compostage, le séchage, l'incinération ou une autre filière adaptée, en fonction de leur qualité et du contexte local. « Elle se développe de plus en plus. Elle permet de réduire le volume de boues à évacuer d'environ 30 %, mais également de produire une énergie renouvelable via le biogaz valorisé, soit en injection sur le réseau (biométhane), soit en cogénération (production d’électricité et de chaleur) », décrit Florian Routhier, directeur général de Sources. Beaucoup regardent donc du côté de la valorisation énergétique, qui peut aussi être obtenue par incinération ou co-incinération. Pour Jean-François Mischler, Area Sales Manager au sein de Bucher Unipektin, « il semble que la filière thermique s’imposera sur le marché, mais les capacités restent encore limitées, avec trop peu de projets de nouveaux incinérateurs et un coût élevé ».
LE CHOIX DES MÉTHODES DE CONDITIONNEMENT
En fonction des caractéristiques des boues, des différentes voies de valorisation et des distances d’exportation, les objectifs de conditionnement varient. L'enjeu principal, dans la majorité des cas, relève de la nécessité d’augmenter la siccité des boues pour faciliter leur transport, leur stockage et leur valorisation. Les différentes étapes nous sont synthétisées par Vincent Petry (Aprotek), qui rappelle qu'il faut distinguer conditionnement et déshydratation : « En amont, les boues peuvent être épaissies par décantation naturelle afin d’augmenter leur concentration en matière sèche. Elles peuvent ensuite être conditionnées à l'aide de différents réactifs, puis déshydratées mécaniquement par centrifugation, filtre-presse, filtre à bandes ou presse à vis. Lorsque la destination nécessite une siccité beaucoup plus élevée, un séchage complémentaire peut également être mis en œuvre ».
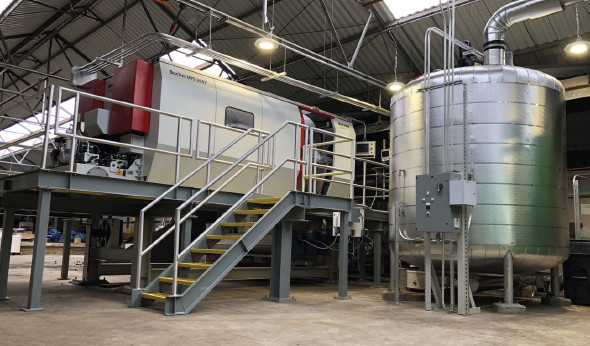
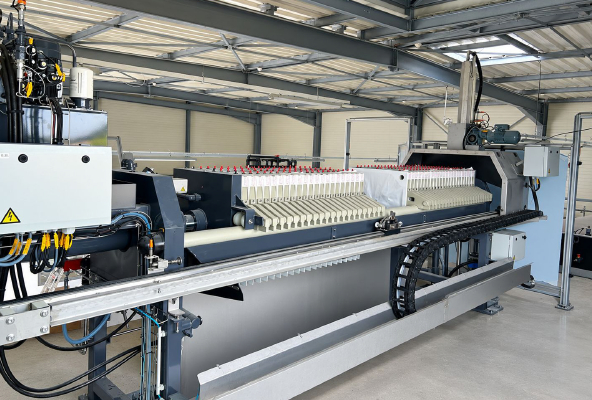
À côté de la décantation naturelle, EMO France rappelle que l’épaississement mécanique concerne un nombre important de stations équipées de tables d’égouttage ou de tambours égoutteurs, par exemple. « Grâce à sa robustesse, sa faible consommation énergétique et ses performances de déshydratation (siccités) élevées, le filtre-presse reste une technologie particulièrement adaptée au conditionnement des boues, notamment lorsqu'elles sont destinées à l’épandage, au compostage ou à la valorisation énergétique », constate Frédéric Poussevin, ingénieur Ventes et Procédés chez Faure Equipements.
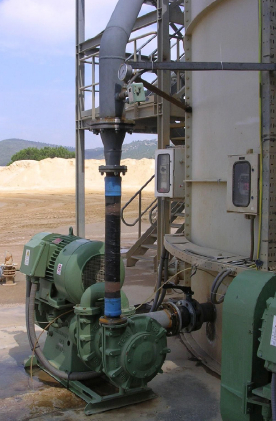
Ce que confirme Pemo Pumps, fabricant de pompes centrifuges pour les boues : la technologie des filtres-presses représente aujourd’hui l'une des méthodes les plus efficaces de séparation mécanique solide-liquide, en permettant d’atteindre un degré élevé de déshydratation des boues dans un large éventail d’applications industrielles. Le succès d'une installation de filtre-presse ne dépend pas uniquement de l'équipement de filtration, mais également de la fiabilité et des performances du système d’alimentation en boues.
La capacité à transférer des boues abrasives, visqueuses et à forte teneur en matières solides, avec des pressions contrôlées et progressivement croissantes, est essentielle pour optimiser l'efficacité de la filtration et obtenir un gâteau présentant un degré maximal de siccité.
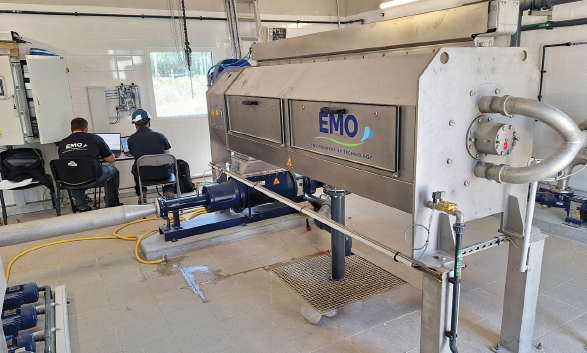
Chaque industrie (stations d’épuration [STEP] municipales ou industrielles, procédés de traitement et de finition des métaux...), produisant des boues présentant des caractéristiques spécifiques, les systèmes de filtration doivent être soigneusement dimensionnés afin de répondre aux exigences particulières en matière de débit, de concentration en matières solides et d’objectifs opérationnels. Dans de nombreuses installations, les filtres-presses sont intégrés à des procédés de traitement avancés combinant des technologies biologiques, chimiques et thermiques. L’objectif est alors de réduire le volume des boues, de récupérer l’eau et de transformer les flux de déchets en ressources valorisables, contribuant ainsi à des stratégies de gestion durable des déchets.
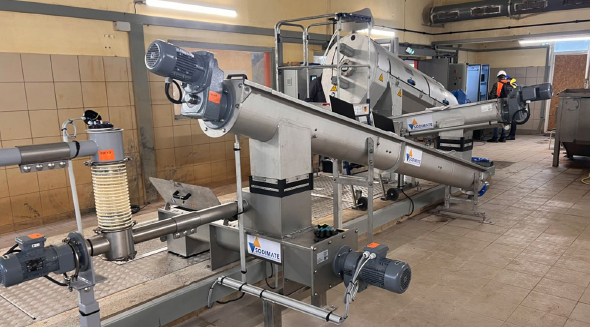
Même constat du côté de Sodimate : dans un contexte où la gestion des boues d’épuration devient un enjeu technique, économique et environnemental majeur, la fiabilité des équipements de convoyage et de chaulage joue un rôle déterminant. Les boues, qu’elles soient épaissies, déshydratées ou chaulées, présentent des comportements mécaniques difficiles (forte cohésion, hétérogénéité, colmatage), autant de contraintes rendant le convoyage et le traitement des boues particulièrement exigeants.
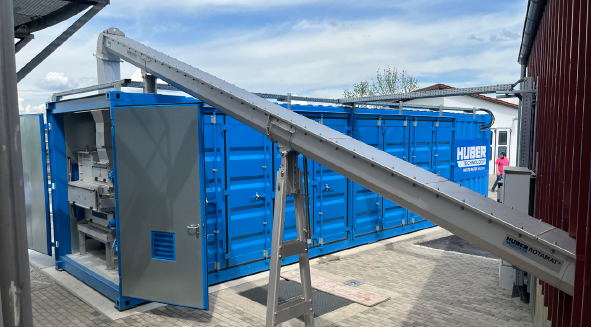
Le fabricant conçoit des équipements reposant notamment sur le convoyage par vis – une technologie largement utilisée dans les filières boues pour sa fiabilité et sa capacité à transporter des produits pâteux ou hétérogènes – et propose une approche globale de la filière boues. « Nous avons mis au point un malaxeur de boues sur pivot, spécifiquement conçu pour optimiser les schémas d’alimentation en sortie de déshydratation. Cette solution permet même, dans certains cas, de s’affranchir totalement des vis de convoyage de boues en amont du malaxeur, équipements souvent sollicités mécaniquement et sensibles aux phénomènes de colmatage, notamment avec des boues très pâteuses », précise Jamel Idouelouina, directeur commercial France/Export Europe de Sodimate.
Le filtre-presse permet également d’intégrer le chaulage directement au procédé, en amont de la filtration. « Le pré-chaulage mis en œuvre avec un filtre-presse permet de réduire d’environ 30 % la consommation de chaux par rapport à un post-chaulage réalisé après déshydratation sur centrifugeuse ou presse à vis. Cette réduction constitue un avantage économique et environnemental significatif pour les filières de valorisation », affirme Frédéric Poussevin, de Faure Équipements. Le chaulage reste une étape stratégique dans de nombreuses filières boues, notamment pour la stabilisation, la réduction des nuisances olfactives et la valorisation agricole. La manipulation de la chaux, réactif pulvérulent et exigeant, nécessite des équipements fiables et sécurisés. « Nous proposons des solutions complètes de stockage, d’extraction, de dosage et de mélange de la chaux avec les boues, systèmes s’intégrant aussi bien en pré-chaulage qu’en post-chaulage, en fonction des procédés de déshydratation retenus », indique Jamel Idouelouina, de Sodimate.
[Publicité : FAURE ÉQUIPEMENTS]
De son côté, le groupe VTA cite le cas d’une entreprise suisse romande, dont le local de déshydratation de boues par centrifugeuse présentait d’importants problèmes d’odeurs d’ammoniac (un gaz toxique). Le choix s’est porté sur l’installation d’un préconditionnement (injection de Biocitran) à quelques mètres seulement avant l’injection du polymère. Ce positionnement, juste après le débitmètre – ce dernier génère des turbulences –, assure une homogénéisation suffisante avant l’injection de polymère.
Les résultats sont la disparition complète de l’ammoniac, rendant possible le travail en sécurité dans le local, ainsi qu'un gain de siccité de deux points et une réduction de la consommation de polymère de l'ordre de 15 % pour la déshydratation.
Conditionnement et déshydratation vont ainsi de pair pour aboutir à une boue exploitable. « Chaque filière a son conditionnement idéal, et la plupart des équipements de déshydratation ont un mode de conditionnement adapté, avec peu ou pas d'alternatives, ce qui peut conduire à des restrictions ou des surcoûts en cas d’évolution des filières », souligne Jean-François Mischler (Bucher Unipektin). Il dresse l'état des lieux général : « Dans le cadre d'un retour au sol, le conditionnement minéral est généralement la solution idéale. Pour les autres filières, un conditionnement organique au polymère est souvent retenu. » La flexibilité de l'équipement de déshydratation constitue également un enjeu lorsque les filières de valorisation sont susceptibles d’évoluer au cours de la durée de vie d'une installation, notamment sous l'effet de nouvelles contraintes réglementaires. « Nos presses à vis Volute permettent d'adapter le niveau de siccité aux besoins de la filière aval. En faisant varier la vitesse de rotation de la vis, il est possible d'agir sur le niveau de siccité du gâteau obtenu et, ainsi, d'ajuster le fonctionnement de l'équipement selon l’exutoire retenu », décrit Audrey Gabarre, Business Development Manager chez Amcon Europe.
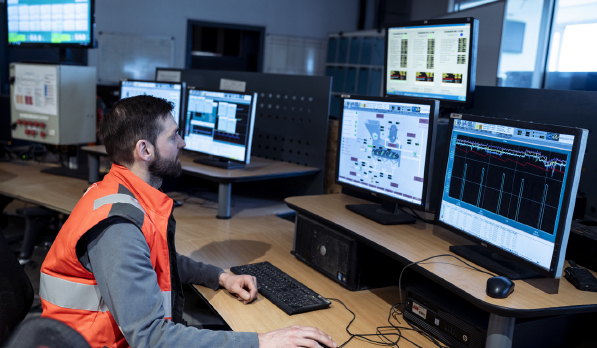
Dans un contexte de forte volatilité des prix des matières premières, notamment des produits dérivés du pétrole entrant dans la fabrication des polymères, l’évaluation économique d'une filière de déshydratation ne peut plus se limiter à la seule consommation électrique. Le coût du conditionnement devient désormais un critère majeur dans l'analyse des dépenses de fonctionnement (Opex). « Selon les spécificités du site, il peut ainsi être plus avantageux de privilégier un équipement présentant une consommation énergétique légèrement supérieure mais nécessitant moins de polymères, plutôt qu'une technologie plus économe en électricité mais fortement consommatrice de réactifs. Cette analyse doit être menée au cas par cas », précise Thibault Voisembert, directeur commercial Environnement d'Andritz.
Au-delà de leur coût d’achat, les polymères se retrouvent également dans les boues déshydratées et accompagnent celles-ci tout au long de leur filière de valorisation ou d’élimination. Leur consommation impacte donc, à la fois, les coûts d’exploitation et l'empreinte environnementale globale de la filière. « C'est dans cette logique d’optimisation globale que nous avons développé la solution Argos, un système "intelligent" de dosage et de contrôle du conditionnement permettant d’ajuster en continu la consommation de polymère aux caractéristiques réelles des boues », ajoute-t-il.
La question du transport est un élément important de la chaîne de traitement des boues, notamment avec la question du tonnage : « Plus l'effluent est riche en eau, plus l’exportation coûte cher. Épaissir et déshydrater permet d'aller plus loin », explique Vincent Blazy, ingénieur Innovation chez EMO France.
Il complète avec l'exemple de la valorisation agricole pour laquelle l'épaississement ne suffit pas toujours : « L'épandage de boues épaissies devient plus difficilement acceptable sur un plan économique si les parcelles agricoles sont trop éloignées. La déshydratation permet ainsi de repousser le périmètre d'exportation, et répond aussi à des cahiers des charges d'entrée dans certaines filières comme le compostage ».
Le choix de la technologie de déshydratation ne peut pas être dissocié de la filière de valorisation retenue en aval. En effet, chaque voie de traitement ou de valorisation présente des exigences spécifiques en matière de siccité, de consommation de réactifs, de coûts d’exploitation et de qualité des boues produites. « Nous disposons de l'ensemble des technologies de déshydratation mécanique permettant de répondre à ces différents besoins. Pour les filières peu exigeantes en termes de siccité finale, comme certaines applications de valorisation agricole ou de compostage, les presses à bandes et les presses à vis constituent des solutions particulièrement pertinentes grâce à leur simplicité d'exploitation et leur faible consommation énergétique. Lorsque les objectifs portent, avant tout, sur la réduction des volumes, la limitation des consommations de réactifs ou la préparation des boues avant une étape de séchage thermique, les centrifugeuses et les filtres-presses permettent d'atteindre des niveaux de performance plus élevés et d’optimiser les coûts globaux de la filière », explique Thibault Voisembert, d’Andritz.
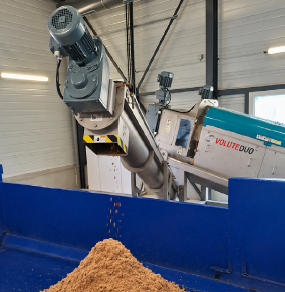
Lorsqu'il s'agit de déshydrater ou d’épaissir les boues, les performances de séparation restent un critère essentiel.
Grâce à leur conception éprouvée et un G-volume important – le volume réel dans lequel le produit à traiter est soumis à la force centrifuge –, les décanteurs, comme ceux de GEA, permettent d'atteindre une siccité élevée des boues, tout en garantissant un excellent taux de capture des matières en suspension.
Ces performances contribuent directement à la réduction des volumes de boues à traiter ainsi que des consommations d'eau et d’énergie – deux enjeux devenus prioritaires pour les exploitants de STEP municipales et industrielles, et les sites de méthanisation –, et à l'optimisation des coûts d’exploitation.
« Cette approche se traduit également par un coût total de possession (TCO) particulièrement compétitif. Ainsi, choisir un de nos décanteurs, c'est investir dans un équipement capable d’allier performance, durabilité et rentabilité, répondant pleinement aux exigences techniques, économiques et environnementales des installations modernes de traitement des boues », affirme Didier Lafitte, ingénieur commercial Projets chez GEA Westfalia Separator France.
Du côté de la valorisation énergétique, là encore, la siccité est un facteur important. « Le pouvoir calorifique des boues augmente avec leur siccité », ajoute Thierry Aupetit (Veolia). Après la déshydratation, « les boues peuvent être compostées, chaulées ou séchées », décrit Etienne Morel (Huber Technology). « L’ajout de chaux permet de stabiliser les boues et de prolonger leur stockage avant épandage », complète Thierry Aupetit (Veolia).
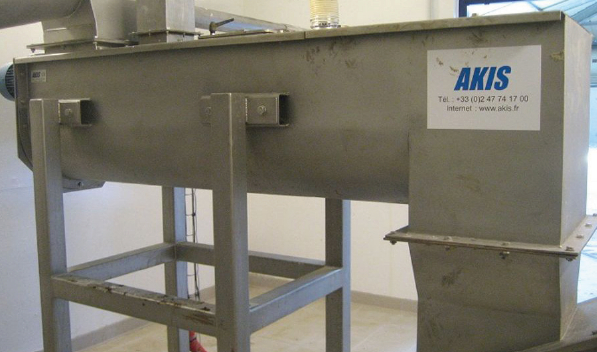
Afin de s'adapter à toutes les installations de chaulage et à leurs contraintes d’organisation ou d’implantation, Akis a notamment développé des malaxeurs horizontaux (mono ou double axe) et des malaxeurs verticaux (modèles OKM).
Ces derniers, qui s'intègrent facilement avec d'autres machines dans des installations compactes, ont l'avantage de posséder une double fonction : mélangeur de la boue et de la chaux et convoyeur vers le haut pour charger un silo, desservir une vis de transfert ou assurer une répartition en hauteur.
Afin de répondre à la question du stockage hivernal des boues et à la diminution des performances de séchage pendant les périodes peu ensoleillées, Thermo-System a développé le concept StorageDryer.
Cette solution permet de stocker les boues directement sur la surface de séchage, tout en poursuivant leur traitement durant toute la période de stockage, ce qui limite les phénomènes de fermentation et les nuisances associées. Cette technologie est notamment utilisée sur la STEP de Nogent-sur-Seine (Aube), où une installation, mise en service en 2008, est toujours en exploitation.
LA REMISE EN QUESTION DE L'ÉPANDAGE
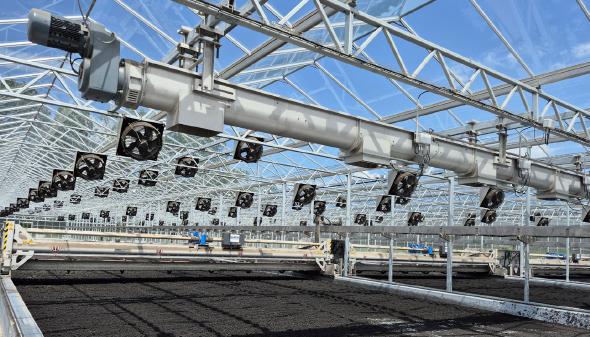
Concernant l'étape complémentaire du séchage, les professionnels mettent en avant deux méthodes : le séchage solaire et le séchage thermique. « Le grand intérêt du séchage solaire réside dans la possibilité de sécher une grande partie de l’année sans apport d’énergie extérieur. Et nous utilisons des pompes à chaleur pour maintenir le procédé l’hiver », explique Etienne Morel (Huber Technology). Vincent Petry (Aprotek) précise tout de même que « l’objectif n'est nécessairement d’atteindre la siccité maximale, mais d’obtenir les caractéristiques réellement nécessaires pour l’étape qui suit : stockage, chargement, transport ou valorisation ».
Face à la limitation de l’épandage, voire sa possible interdiction, « la France devra se doter d’infrastructures pour gérer ces boues par une valorisation thermique », estime Fabien Bouillon, responsable commercial France chez EMO.
Selon lui, « le séchage s’inscrit alors comme une technologie clé. Cela est d'autant plus vrai pour le séchage à basse température, moins énergivore qu'un incinérateur pour évaporer l’eau présente dans les boues ». Concernant le compostage, une zone grise est pointée du doigt par Jean-François Mischler (Bucher Unipektin) : « Cette filière profite d'un effet de dilution par les coproduits mélangés, mais elle n’a pas d'impact sur les PFAS et la plupart des micropolluants. Les évolutions réglementaires sur les intrants et le produit fini risquent également de limiter les recours au compostage ».
Eric Guillaume, spécialiste du traitement des eaux chez Lhoist, remarque que « les boues et les composts ne doivent pas être considérés comme des sources de contamination en PFAS ou en micropolluants. Leur composition reflète, avant tout, celle des effluents traités par les stations d’épuration d’eaux usées, eux-mêmes contaminés par des rejets de substances polluantes en amont. Ainsi, la maîtrise des flux de contaminants repose principalement sur des actions menées en amont, en particulier sur la substitution des substances incriminées par des alternatives présentant un moindre impact environnemental. » Au-delà de la consistance et de la siccité des boues, leur composition reste donc l’élément majeur qui orientera aujourd'hui et demain le choix de la filière de valorisation.
hierry Aupetit (Veolia) abonde en ce sens : « La valorisation ne doit jamais conduire à transférer une pollution vers les sols, les eaux souterraines, les cultures ou la chaîne alimentaire ». Et il ne s'agit pas non plus de polluer l’air. La tâche est d'ampleur car la question des polluants ne se résume pas aux PFAS. « Le cadmium fait, lui aussi, l'objet d'une attention croissante à la suite du rapport de mission interministérielle de conseil n°25090, qui préconise une plus forte restriction sur l’épandage des boues issues de stations de traitement des eaux usées (STEU) », rappelle Vincent Blazy (EMO France).
De nouvelles perspectives sont à l'étude : « La carbonisation hydrothermale ne détruit pas les PFAS, mais semble, d’après de premières études, permettre de réduire leur taille et d’augmenter leur solubilité, réduisant significativement leurs proportions dans les boues », expose Jean-François Mischler (Bucher Unipektin).
LES FABRICANTS FACE AUX DÉFIS ACTUELS
Évoluant dans un contexte d’incertitudes, entre évolutions réglementaires et contraintes économiques, les fabricants – citons Inh2os, Akis, Amcon Europe, Apro Industrie, Aprotek, Bucher Unipektin, CTP environnement, Diemme Filtration, EMO, Faure Équipements, GEA, GreenCell, Horus Environnement, Huber Technology, Lhoist, MPO Environnement, Pemo Pumps, SEPE, Serip France, Société poitevine de filtration (SPF), Sodimate, Sources, Suez, TMI, Veolia, etc. – travaillent sur leurs procédés. En matière d’optimisation énergétique, un principe semble faire consensus : retirer le maximum d'eau mécaniquement.
Les procédés de déshydratation mécanique restent particulièrement pertinents, ils permettent d'extraire physiquement une partie de l'eau et de réduire les volumes à stocker, transporter ou valoriser en aval.
Au-delà de la déshydratation, les enjeux réglementaires liés à la présence de micropolluants, et notamment des PFAS, conduisent les exploitants à rechercher de nouvelles solutions pour améliorer la qualité des boues et préserver leurs possibilités de valorisation.
« Pour les installations d'une capacité allant de moins de 5 000 équivalents-habitants (EH) jusqu'à plus de 200 000 EH, nous développons des solutions de lavage du gâteau directement intégrées au filtre-presse, avec une automatisation complète du cycle. Cette étape permet de mettre en œuvre un lavage contrôlé du gâteau afin de réduire la concentration de certains composés et d’envisager une amélioration de la qualité des boues avant leur orientation vers une filière de valorisation», explique Frédéric Poussevin, de Faure Equipements.
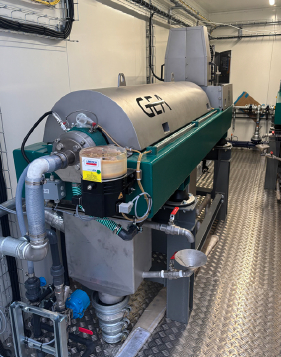
«Avec notre solution Q-Press, nous avons un axe de développement important sur la déshydratation par presse à vis. Économe en énergie, elle est plus performante qu’un filtre-presse et représente une alternative à la centrifugeuse», poursuit Étienne Morel (Huber Technology). La centrifugeuse, qui est d'ailleurs la référence pour la déshydratation mécanique dans les STEU de moyenne et grande capacité, est souvent citée comme étant un outil énergivore.
Selon Vincent Blazy (EMO France), «cette gourmandise est à relativiser, car la file boue compte pour 5 à 10 % de la consommation totale d'une STEU. Même si les audits énergétiques, actuellement déployés, mettent plutôt en avant le potentiel de production d’énergie lié aux boues, la sobriété énergétique des files boues et la substitution du parc de centrifugeuses par des technologies moins énergivores seront à terme un».
Pour Vincent Petry (Aprotek), cette vision doit primer : «L’objectif est de traiter la boue au niveau nécessaire, en évitant les opérations de déshydratation ou de séchage qui ne présentent pas de bénéfice réel pour la filière aval. Notre gamme Apromud (polymères organiques biodégradables pour gestion des boues liquides) peut ainsi constituer un outil complémentaire pour simplifier certaines étapes et optimiser les performances technico-économiques et énergétiques de la chaîne».
Chez Veolia, nous retrouvons cette même logique d’optimisation des étapes, avec, comme le met en avant Thierry Aupetit, «la solution Hubgrade qui permet, grâce au suivi en temps réel et à des modèles prédictifs, d’optimiser la consommation d’énergie et de réactifs. Cette optimisation concerne également le traitement des retours de déshydratation des boues digérées, particulièrement chargés en azote. Notre procédé Anita Mox permet de traiter ces flux par dé-ammonification, avec des besoins réduits en oxygène et sans ajout de source externe de carbone. Il contribue ainsi à réduire la consommation d’énergie et de réactifs de l’usine de traitement des eaux usées dans son ensemble».
L’optimisation énergétique est également pensée via des projets de récupération d’énergie d'une étape à une autre. C'est aussi le cas chez Veolia : «Lorsque la configuration du site le permet, notre procédé Pyrofluid associe le pré-séchage des boues à leur traitement thermique».
Pour Jean-François Mischler (Bucher Unipektin), «la différence aujourd'hui se fait par la mise en œuvre de conditionnements ou prétraitements innovants. Le conditionnement à la chaux associé à nos presses à boues HPS peut réduire jusqu’à 40-50 % les volumes à valoriser par rapport à une déshydratation conventionnelle. Et, avec la chaux, les boues ne requièrent pas d’ajout de polymères pour la déshydratation».
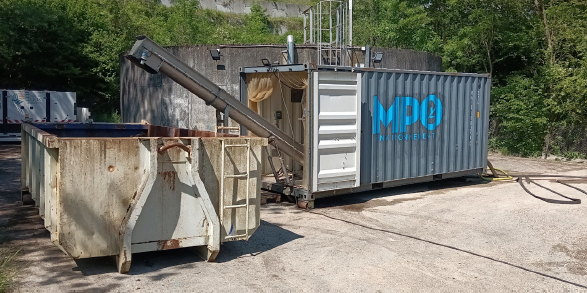
Comme le souligne Eric Guillaume, de Lhoist, «la chaux est un réactif particulièrement adapté au conditionnement et au traitement des boues en vue de leur valorisation agricole. Lorsque les boues respectent les exigences réglementaires, le chaulage constitue une solution efficace pour sécuriser leur retour au sol. Pour les filières agricoles de proximité, cette technique combine sécurité sanitaire, valeur agronomique et principes d’économie circulaire, tout en s’inscrivant dans une démarche économiquement compétitive.
En contribuant à sécuriser les étapes clés du convoyage et du chaulage, nous participons activement à l’amélioration des performances des filières boues, condition indispensable à leur valorisation durable. À l'heure où les exigences réglementaires et environnementales se renforcent, cette maîtrise technique constitue un levier essentiel pour répondre aux enjeux actuels et futurs du traitement des boues d'épuration», ajoute Jamel Idouelouina, de Sodimate.
[Publicité : EMO]
LES ESPOIRS DE LA MÉTHANISATION
Face à tous ces constats, qu’ils soient techniques, environnementaux ou énergétiques, la méthanisation semble tirer son épingle du jeu. La directive européenne révisée sur les eaux résiduaires urbaines (DERU 2), qui impose aux STEP de plus de 10 000 EH une trajectoire progressive vers la neutralité énergétique, participe de cet élan. « La méthanisation constitue l'un des leviers permettant de progresser vers ces objectifs fixés aux stations d'épuration », constate Thierry Aupetit (Veolia). Rappelons que la méthanisation permet de produire de l'énergie sous forme de chaleur, d’électricité ou de biométhane. « Nous avons développé le procédé Taranis afin d’optimiser et booster la méthanisation via une digestion bi-étagée thermophile/mésophile. Elle permet d’augmenter le rendement de l'abattement de la matière et d’optimiser la production d’énergie en transformant la matière digérée en biogaz », décrit Florian Routhier (Sources) en citant l’exemple de la STEP de Bruz (Ille-et-Vilaine).
Celle-ci utilise ce procédé et réalise ainsi un projet à énergie positive. Aprotek et Methanova explorent également une nouvelle approche de l’optimisation de la méthanisation avec Methabooster, un additif spécifiquement développé pour favoriser l’activité bactérienne et améliorer la dégradation des intrants agricoles au sein du digesteur, l’objectif étant d’accroître la production de biogaz.
Le développement de la méthanisation impose également de repenser les infrastructures de stockage des digestats et des effluents intermédiaires. Comme l’indique Apro Industrie, « pour répondre aux contraintes de la DERU 2 et sécuriser la filière biométhane, le choix de réservoirs de stockage étanches, couverts et résistants à la corrosion est devenu prépondérant afin de limiter les émissions gazeuses et de préserver la qualité de la matière avant valorisation ».
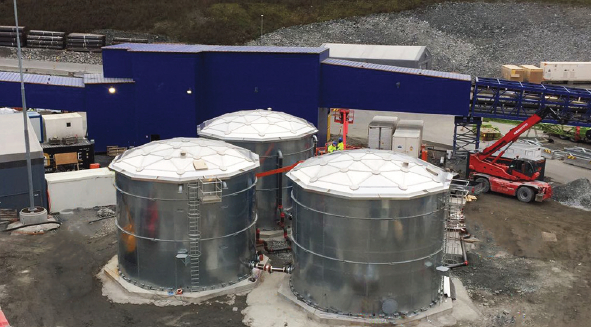
La société cite deux applications : le stockage d'effluents agressifs en milieu désertique, à Oman, et le stockage d'eau propre, résistant aux charges de neige, en Norvège. Dans le premier cas, Apro Industrie a fourni et installé trois réservoirs à revêtement vitrifié, conçus pour résister aux effluents industriels hautement corrosifs et aux conditions climatiques extrêmes, l'ensemble étant équipé de toitures en aluminium pour le confinement des odeurs. Dans le second cas, il s'agit de la réalisation de trois réservoirs galvanisés, d'un volume de 1 000 m³ chacun. Les cuves sont couvertes par des dômes géodésiques en aluminium spécifiquement dimensionnés pour supporter des surcharges neigeuses sévères.
Point de vigilance, quand même, la digestion semble avoir un impact limité sur les PFAS et d'autres micropolluants.
La problématique du retour au sol des effluents issus des STEU se retrouve « décalée » à la sortie des méthaniseurs, mais le conditionnement des digestats ramène aussi son lot de problématiques techniques et, notamment, celui des pertes d'azote, qui est essentiellement présent sous forme minérale (et donc très volatile). Au plus près des enjeux actuels et à venir, la filière boue innove et anticipe.


